Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
Desky ASA/ABS: Koextrudovaný materiál odolný vůči povětrnostním vlivům pro tepelně tvarované venkovní díly
Zeptejte se kohokoli, kdo si koupil vakuově tvarované kryty strojů, a příběh se opakuje: díly vytvořené z obyčejného ABS vypadají při dodání ostře, pak strávíte dvě nebo tři léta na slunci, které zblednou, zblednou a na okrajích zkřehnou. Plast mechanicky neselhal. Butadienový kaučuk uvnitř ABS nemůže odolat ultrafialovému světlu a toto jediné omezení je důvodem ASA/ABS desky existovat.
Krátká odpověď pro kupující: vytvarujte díly směřující do exteriéru z koextrudovaného plechu ASA/ABS a rezervujte si obyčejný ABS pro díly, které žijí uvnitř nebo uvnitř skříní. Krycí vrstva ASA přebírá odolnost vůči povětrnostním vlivům, zatímco jádro ABS si zachovává rázovou pevnost a chování při tváření, které již vaše stávající nářadí očekává. Níže uvedené části vysvětlují, jak struktura funguje, co specifikovat a kde se platí dodatečné náklady.
Co vlastně list ASA/ABS je
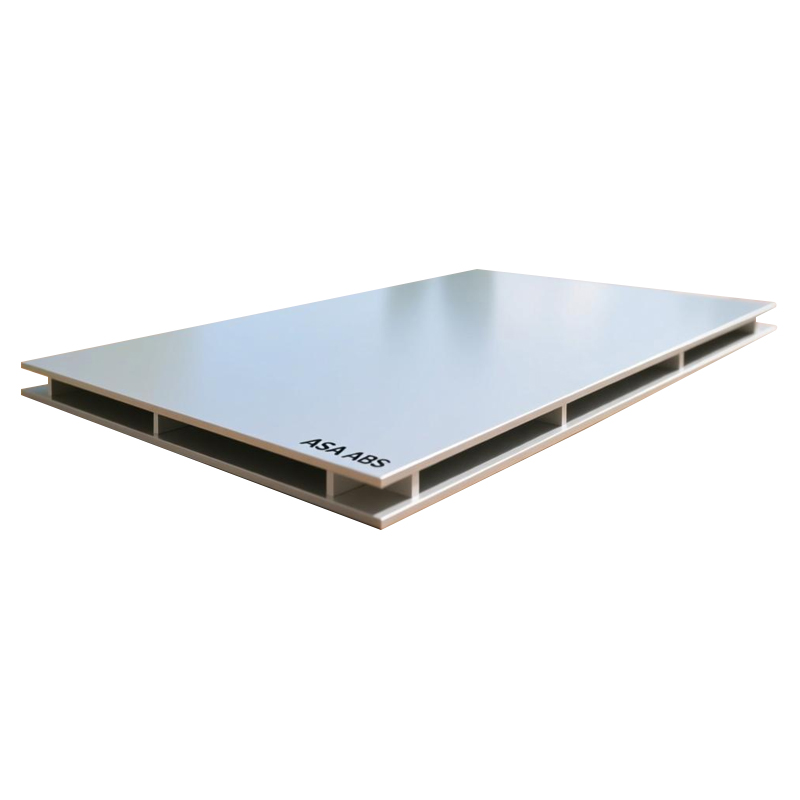
Fólie ASA/ABS je koextrudovaný produkt, nikoli smíšená sloučenina, která jednou prošla matricí. Vytlačovací linka přivádí dva polymery přes sdílenou matrici současně: plášť z ASA (akrylonitril styren akrylát) přes jádro z ABS. Jednostranné konstrukce umísťují ASA na povětrnostní povrch; oboustranné verze, obvykle psané jako ASA/ABS/ASA, chrání obě strany hotové součásti.
Chemická mezera mezi těmito dvěma vrstvami je malá co do názvu a velká ve výsledku. Oba jsou styrenové s akrylonitrilovou fází pro tuhost a pryžovou fází pro tuhost. V ABS je touto pryží butadien a jeho molekulární struktura je přesně to, co UV světlo napadá. V ASA je kaučukovou fází místo toho akrylový ester. Vyměňte gumu a povrch přestane na slunci žloutnout a křídovat.
Cap-and-Core rozdělení práce
Kůže ASA je v poměru k jádru tenká, často jde o malý zlomek celkového rozměru, ale nese téměř veškerou práci při zvětrávání. Vzhledem k tomu, že kryt je pigmentovaný v celé své tloušťce, barva je integrální součástí povrchu, spíše než aby seděla v nátěrovém filmu. Poškrábání může odhalit jiný odstín pod ním, ale žádná barva se neodlupuje tak, jak to dělá stříkaná povrchová úprava.
ABS jádro přispívá vlastnostmi, díky kterým se plech vyplatí tvarovat: vysoká rázová houževnatost, dobrá pevnost taveniny pro hluboké vakuové tažení a tvarovací teploty blízké standardnímu ABS. V praxi to znamená, že stávající nástroje pro tvarování za tepla a profily ohřívače se přenesou s minimální rekvalifikací.
ASA/ABS vs. Plain ABS a Solid ASA
U většiny rozhodnutí o získávání zdrojů sedí u stolu tři kandidáti: obyčejná deska ABS, koextrudovaná deska ASA/ABS a plná deska ASA. Každá má své obhájitelné místo. Častými chybami je placení za odolnost proti povětrnostním vlivům, kterou díl nikdy nebude potřebovat, nebo přeskakování u dílů, které jednoznačně ano.
| Majetek | Obyčejná ABS deska | ASA/ABS koextrudovaný plech | Pevná deska ASA |
|---|---|---|---|
| Venkovní zachování barvy a lesku | Chudý; žloutne a křídy pod UV | Dobré na obličejích s čepicí; čepice nese povětrnostní povinnost | Dobré v celé tloušťce |
| Rázová houževnatost | Vysoká | Vysoká, driven by the ABS core | Dobré, obecně tvrdší a tužší než ABS |
| Chování při tvarování za tepla | Snadné, široké okno zpracování | Blízko ABS; dobře se přenášejí hluboké kresby a detaily textury | Tvarovatelný, ale tužší, může vyžadovat úpravu nastavení |
| Relativní náklady | Nejnižší | Střední; prémie pokrývá krycí vrstvu | Vysokáest at equivalent gauge |
| Nejlépe sedí | Vnitřní kryty, interiérové díly, obaly | Venkovní kryty, vnější obložení vozidla, značení | Části vystavené silné expozici vyžadující plnou odolnost vůči povětrnostním vlivům |
V praxi je důležité ještě jedno srovnání: ASA/ABS versus lakované ABS. Lakování přidává procesní krok, poruchový režim ve formě třísek a loupání a logistiku přelakování po dobu životnosti. Integrální kryt ASA odstraňuje lakovnu z rovnice pro barevné venkovní díly, a proto se mnoho programů pro automobilový průmysl a outdoorové vybavení přesunulo tímto směrem.
Jak zadat list ASA/ABS
Gauge, Cap Layer a Capated Faces
Většina tepelně tvarovaných dílů v této rodině má celkovou tloušťku přibližně 1,5 až 6 mm, přičemž těžší tloušťky jsou vyhrazeny pro konstrukční panely. Do vašeho RFQ od začátku patří dvě otázky: kolik ploch nese čepici ASA a jaký podíl celkové tloušťky čepice představuje. Část, která ukazuje k nebi pouze jednu tvář, lze často koupit jednodílnou za lepší cenu, zatímco oboustranný nápis nebo panel lázně potřebují ochranu na obou stranách.
Barva, lesk a textura
Protože barva žije ve vrstvě čepice, je přizpůsobení barev cvičením vrstvy čepice. Dodavatelé mohou přizpůsobit cílový odstín a nabídnout úrovně lesku od vysokého lesku po matný s jemnou texturou; texturované povrchy také skrývají stopy po nástroji a drobné oděrky na velkých dílech. Požádejte o podepsanou barevnou plaketu a uschovejte si ji jako referenci pro přijetí pro každou šarži.
Údaje o počasí, které stojí za to požádat
"Povětrnostní" znamená málo bez čísel. Požádejte dodavatele o barevnou odlišnost (delta E) a zachování lesku po definované zrychlené expozici, například testování xenonovým obloukem podle ISO 4892 nebo UV fluorescenční expozice podle ASTM G154, a dohodněte se na hodinách expozice a prahových hodnotách před výrobou. Tento jediný dokument zabraňuje většině sporů o vyblednutí po doručení.
Tvarování a konečná úprava na dílně
Na podlaze se ASA/ABS chová jako ABS jádro, na kterém je postaveno. Formuje vakuově a tlakově s pevností taveniny potřebnou pro hluboké tažení, zachycuje jemné detaily textury z formy a čistě ořezává. Lepidla a rozpouštědlové tmelení vyvinuté pro styreny obecně fungují, a pokud projekt vyžaduje speciální efekt, lze stále aplikovat barvu nebo dekorativní film.
Platí dvě praktická upozornění. Ochrannou PE maskovací fólii ponechejte nasazenou během tvarování a manipulace až do konečné montáže, protože poškrábaný uzávěr je jedinou vadou, kterou tento materiál nemůže designově zakrýt. A pokud specifikace dílu vyžaduje zpomalení hoření, potvrďte, že je k dispozici verze s modifikovanou FR ve stejné konstrukci, místo toho, abyste předpokládali, že standardní třída bude vyhovovat.
Kde se ASA Cap platí sám za sebe
Ekonomika je jednoduchá. Čepice ASA stojí více než samotné ABS a tyto peníze vydělává všude tam, kde se sluneční světlo dostane na součást po celá léta:
- Vnější obložení automobilů a užitkových vozidel: spoilery, kryty zrcátek, rámy mřížky, součásti karoserie nákladních vozidel, střešní boxy.
- Venkovní energetické vybavení: digestoře zahradních traktorů, kryty vyžínačů a motorových pil, skříně generátorů.
- Díly pro obytné vozy a karavany: panely karoserie, kryty podběhů kol, kryty vybavení na střeše.
- Skříně pro telekomunikační, elektrickou a vodní infrastrukturu, které jsou celoročně venku.
- Venkovní nápisy a reklamní displeje, zahradní a terasový nábytek, panely pro lázně a kryty zemědělské techniky.
Vnitřní díly jen zřídka ospravedlňují víčko: kryty spotřebičů uvnitř budovy, vnitřní obložení, misky pro manipulaci s materiálem a automobilové interiérové komponenty, to vše funguje dobře na obyčejném ABS. Jasné nakreslení této čáry ve fázi rozpisu materiálů je místem, kde žijí úspory.
Kontrolní seznam kupujícího před objednávkou
- Potvrďte, kolik tváří má ASA-cap a podíl víčka na celkovém rozchodu.
- Uveďte cílovou barvu a lesk a před výrobou podepište barevný plak.
- Vyžádejte si údaje o delta E a zachování lesku z urychleného zvětrávání s dohodnutými hodinami a prahovými hodnotami.
- Potvrďte tolerance měřidla, rovinnosti a velikosti listu plus ochranné maskování na zakrytých plochách.
- Zeptejte se včas na jakosti FR, pokud je specifikace nebo koncový trh vyžaduje.
- Dohodněte se, jak bude barva jednotlivých šarží kontrolována u opakovaných objednávek vlastních odstínů.
Výběr dodavatele plechů ASA/ABS
Vzhledem k tomu, že ASA/ABS je koextrudovaný slitinový produkt, záleží na složení dodavatele a na kapacitě linky stejně jako na datovém listu. Jiangsu MCH Technology (MCH) staví svou řadu na rodině ABS: ABS, ABS, nehořlavé ABS, PC/ABS, TPU/ABS a ASA/ABS desky, spolu s HDPE, HIPS a PMMA. Společnost přizpůsobuje barvu, tloušťku, vzor a velikost na třech výrobních linkách s exportem do Evropy, Ameriky, jihovýchodní Asie a na Střední východ. Pro kupujícího je tato šíře důležitá z praktického hlediska: když program kombinuje vnitřní ABS díly s venkovními ASA/ABS díly, jeden dodavatel může mít logiku barev a měřidel napříč oběma.
Začněte konverzaci spíše než názvem materiálu: kde to žije, které tváře vidí slunce, cílová měrka, standard barvy a lesku a prahové hodnoty zvětrávání, které budete akceptovat. S těmito pěti odpověďmi na stole se nabídka ASA/ABS stane specifikací namísto odhadu.
Související produkty
ZÍSKEJTE NABÍDKU
autorská práva © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Rezervováno Výrobci strojírenských plastových desek